热线:159-5110-4292
 来源:达斯科技
浏览:206
发布日期:2026-08-03
动力电池作为新能源汽车、储能电站的核心储能载体,电芯、极耳、CCS 集成母排、汇流排之间的金属连接质量,直接决定电池包充放电效率、温升表现与长期使用安全。传统电阻焊、激光熔焊、钎焊工艺在铜铝异种金属、多层箔材焊接时,极易产生氧化夹层、金属脆化层、虚焊空隙,造成焊点接触电阻飙升。大电流充放电工况下,高电阻焊点持续发热,轻则损耗电能、续航缩水,重则热积累引发鼓包、漏液甚至热失控。
想要理解超声焊接低电阻优势,首先要明确其他连接方式产生高内阻的根源:
熔焊产生金属氧化层与脆性合金层
激光焊、电阻焊属于高温熔接工艺,焊接瞬间温度可达上千摄氏度。铜、铝金属高温下快速氧化,焊点内部生成绝缘氧化铝、氧化铜薄膜;铜铝熔合还会形成高电阻铜铝金属间脆化物,阻隔电流传导,大幅提升接触电阻。
钎焊存在焊料夹层缝隙
钎焊依靠焊料填充缝隙实现连接,焊料本身电阻率高于纯铜铝,同时焊料与母材界面易留存微小气泡、缝隙,电流流通截面被压缩,内阻持续偏高。
机械压接贴合不充分
单纯端子压接仅依靠机械形变贴合,金属表面原生氧化膜无法破除,微观下存在大量空气间隙,大电流通过时局部发热严重。
这类高内阻焊点在动力电池快充、大功率放电场景中,焦耳热持续堆积,焊点温度远高于电芯本体,是电池热失控最常见的诱因之一。
超声波金属焊接属于固态冷焊接工艺,全程无熔融、无高温,依靠高频机械振动实现分子级紧密结合,从三个维度消除电阻增大的不利因素,实现超低接触电阻:
达斯超声金属焊机输出高频超声波振动,在焊接压力配合下,两层金属接触面产生高速相对摩擦。剧烈摩擦作用会快速刮除铜、铝表面天然氧化层、油污、杂质,让内部纯净、高导电率的金属基材完全裸露,消除阻碍导电的绝缘薄膜,从根源减少界面电阻。传统高温焊接无法彻底清除氧化层,反而会高温再生氧化膜,这是超声焊内阻更低的核心原因。
摩擦产生的局部微形变热量仅作用于接触面表层,不会让母材整体熔化。在恒定压力与持续振动下,裸露纯净金属发生塑性流动,两种金属原子相互渗透、咬合,形成连续致密的冶金结合层。微观层面焊点内部不存在气泡、空洞、缝隙,电流可均匀大面积穿过结合界面,有效导电截面积最大化,接触电阻被压缩至极低水平。对比熔焊焊点内部多孔疏松结构,超声焊接结合面密实度提升数倍。
整个焊接过程工件整体温度不超过金属熔点,铜、铝仅发生固态融合,不会生成高电阻、易开裂的铜铝金属间化合物。焊点区域金属材质导电性能和母材保持一致,不会出现局部导电断层,长期循环充放电后内阻不会快速恶化。
动力电池运行安全隐患大多和 “局部过热” 强相关,而低电阻超声焊点能全方位降低热风险,同时优化电池性能:
根据焦耳定律 Q=I²Rt,接触电阻 R 越小,同等电流下产生的热量越少。动力电池快充、爬坡、急加速时瞬时电流极大,超声焊点极低内阻可显著减少发热,焊点温升控制在安全区间,避免局部高温烘烤隔膜、电解液,杜绝电芯老化加速。
激光、电阻焊焊点内脆性层、氧化层会在反复充放电冷热循环下出现微裂纹、分层,接触电阻随使用时间持续升高,后期发热急剧加剧。达斯超声波焊接分子嵌合结构稳定性强,经过上千次充放电高低温循环测试,焊点内阻波动极小,长期使用不会出现内阻突变升温,从全生命周期规避电池包后期安全故障。
软包锂电池采用数十层超薄铜铝箔叠焊,高温熔焊极易烧穿隔膜造成电芯内部短路。超声冷焊低温加工特性不会损伤隔膜,同时多层箔材紧密贴合无分层,每层箔材均能均匀导电,避免单层箔材过载发热击穿电芯,是软包、方形动力电池极耳焊接的安全标配工艺。
电池包大量极耳、CCS 母排、汇流排焊点累积内阻会造成整体能量损耗。全部采用超声低电阻焊接,可降低电池包整体发热,减少冷却系统工作负荷,降低整车能耗,同时进一步缩小热失控发生概率。
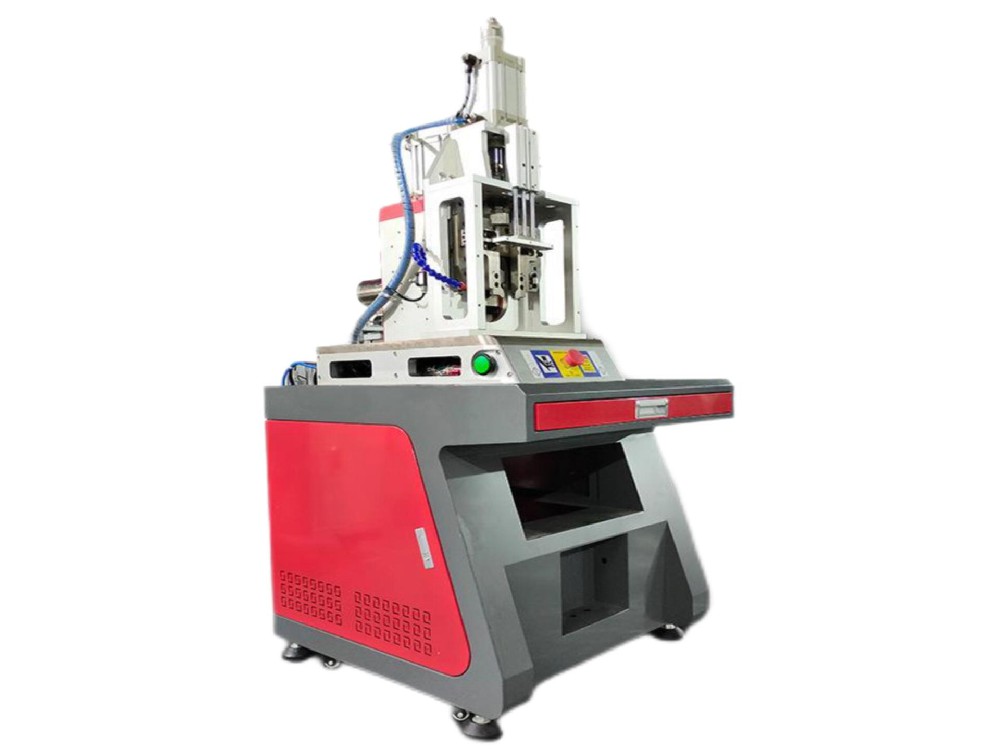
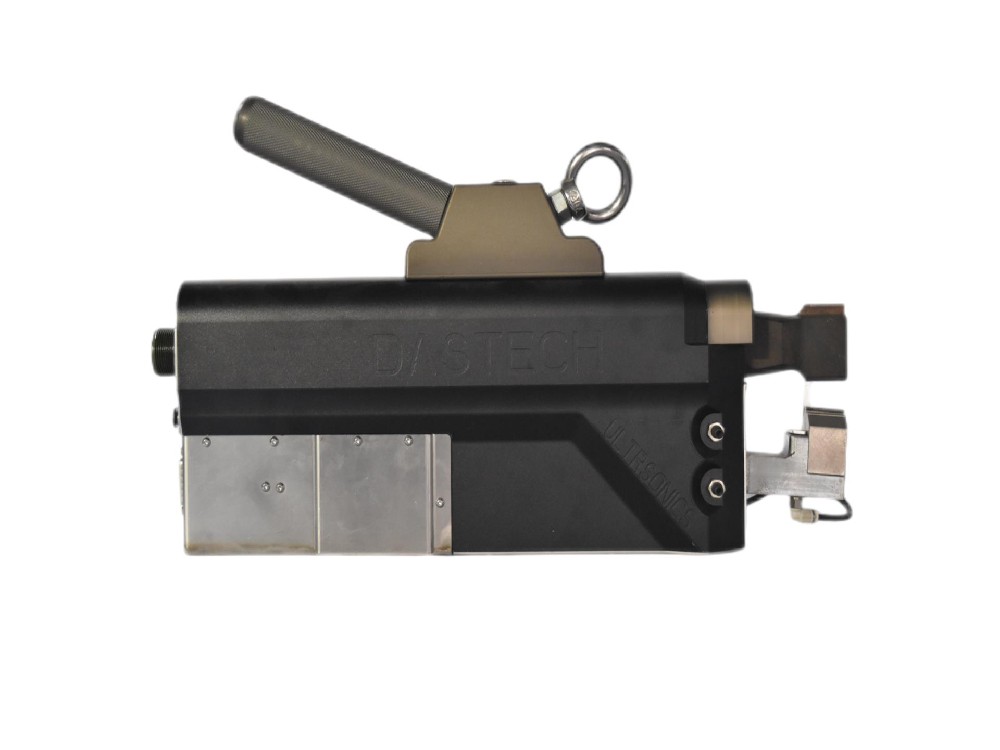
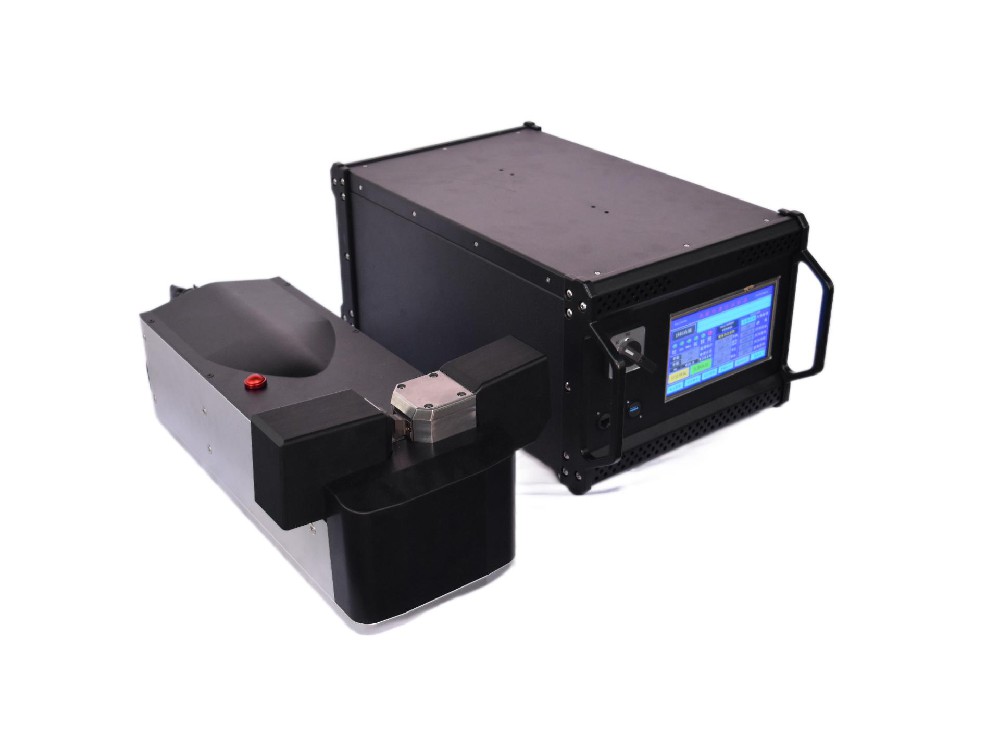
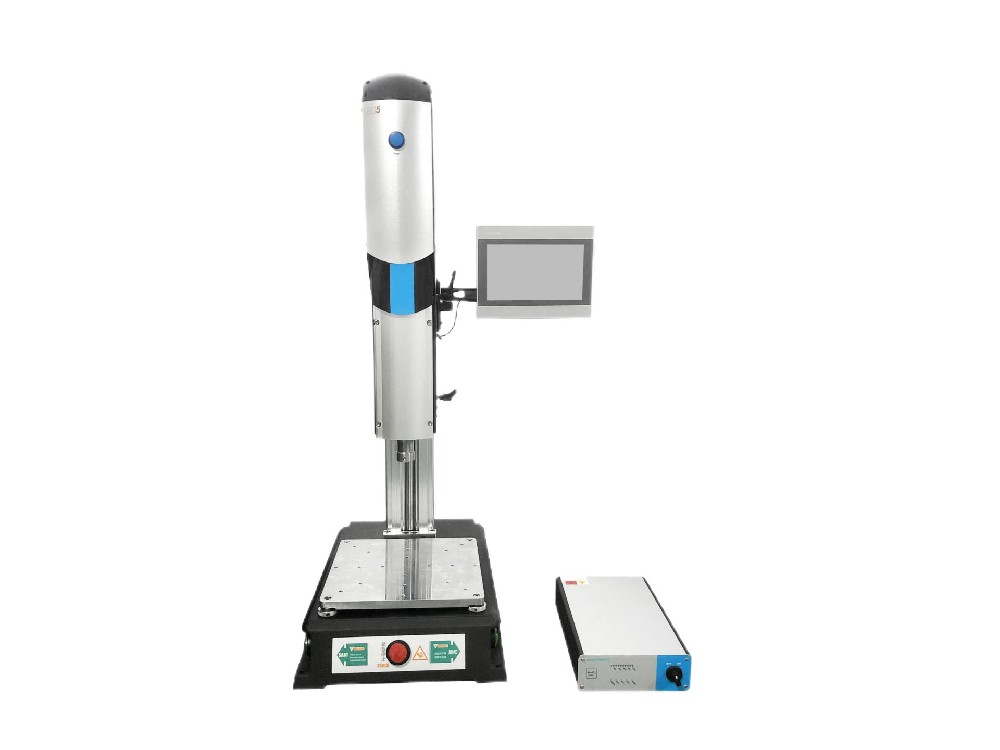
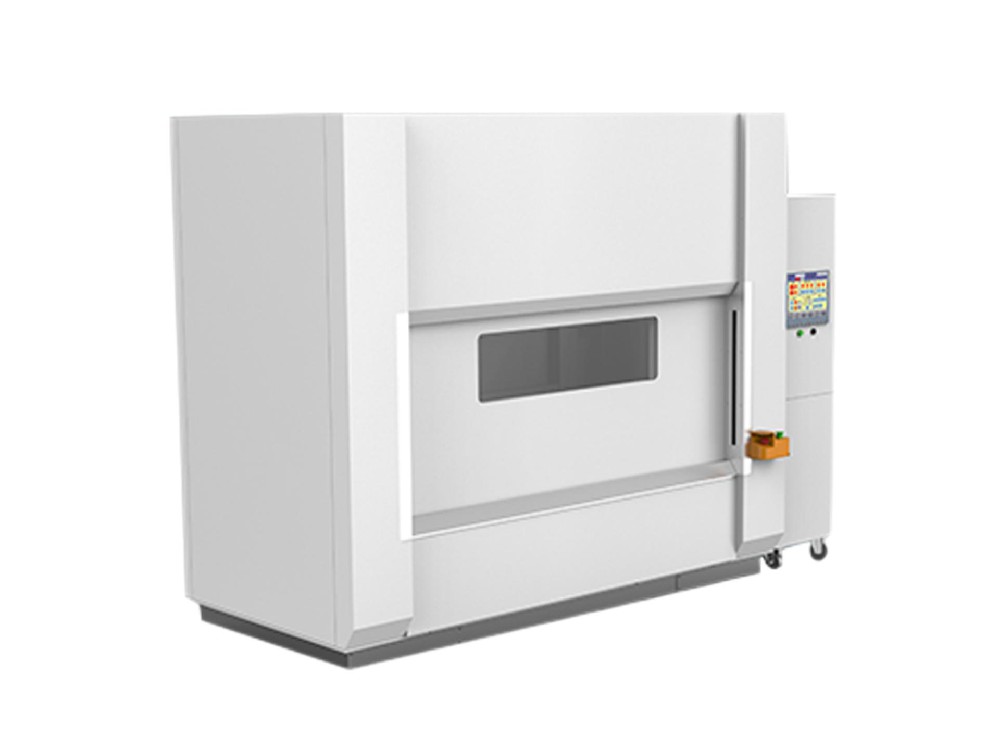
同为超声波金属焊接设备,工艺调校、硬件配置直接决定最终焊点内阻稳定性,达斯科技多年专注动力电池超声焊接设备研发,针对性优化低内阻焊接方案:
数字闭环追频控制系统
实时匹配工件厚度、材质调整超声振幅,保证氧化膜剥离均匀,避免局部焊接不足出现高内阻区域,焊点一致性大幅提升。
定制化钛合金耐磨焊头
针对铜铝材质优化焊齿纹路,增强摩擦破碎氧化膜效果,保证多层箔材、厚铜铝巴都能实现完整分子结合,长期量产内阻波动可控。
全工况非标定制工装
根据 CCS 集成母排、极耳、汇流排工件尺寸定制夹持工装,保证焊接压力均匀分布,杜绝虚焊、局部贴合间隙,稳定维持超低接触电阻。
全参数存储与数据追溯
设备可存储不同规格电池焊接工艺参数,支持对接工厂 MES 系统,每一个焊点的功率、压力、时间数据可记录追溯,批量生产稳定管控接触电阻指标。
动力电池安全管控的核心在于管控每一处金属连接点的发热风险,而接触电阻是衡量连接可靠性的核心指标。超声波金属焊接依靠固态冷焊特性,彻底清除金属界面氧化膜、实现无间隙致密冶金结合、无高阻脆性层,天然具备极低接触电阻优势,从源头减少焊点发热、规避热失控隐患。
地址:江苏省常熟市银河路183号
电话:159-5110-4292
E-mail:hiliang@das-tech.com.cn
扫一扫,手机站