热线:159-5110-4292
 来源:达斯科技
浏览:1
发布日期:2026-10-20
在新能源电池、汽车线束、精密电子等行业持续升级的过程中,铜、铝、镍等导电金属以及异种金属之间的稳定连接,是制造环节关注的重点。传统熔焊容易出现材料烧蚀、飞溅问题,电阻焊易发热氧化。超声波金属焊接作为成熟的固相焊接工艺,具备低热输入、导电表现稳定、焊接一致性好等特点,被不少制造企业纳入工艺选型范围。
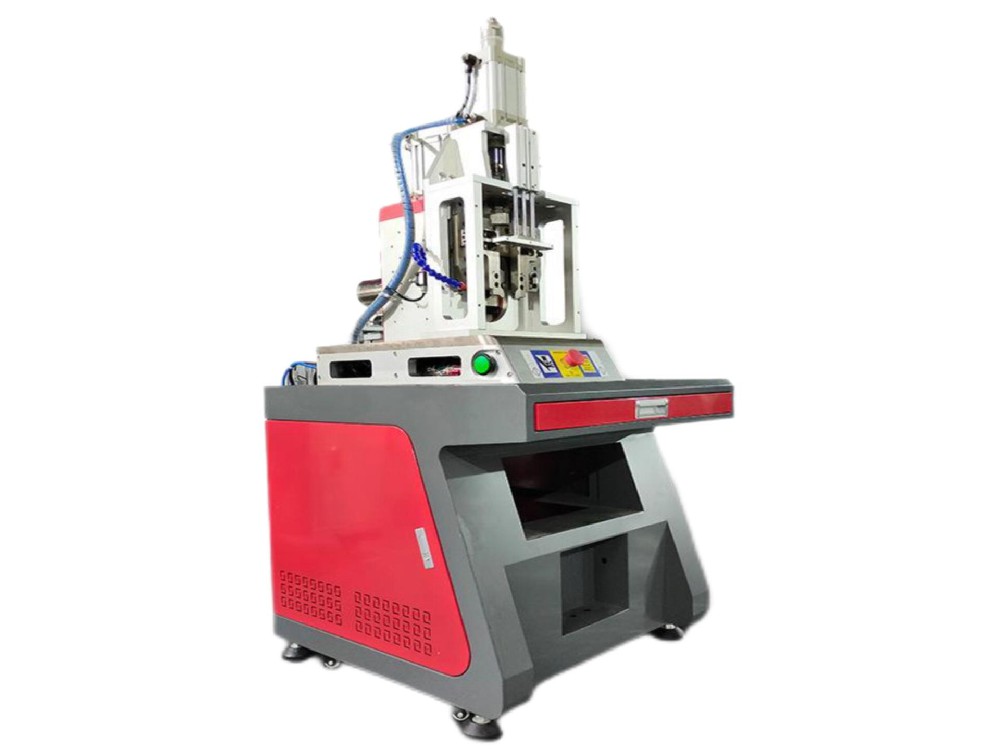
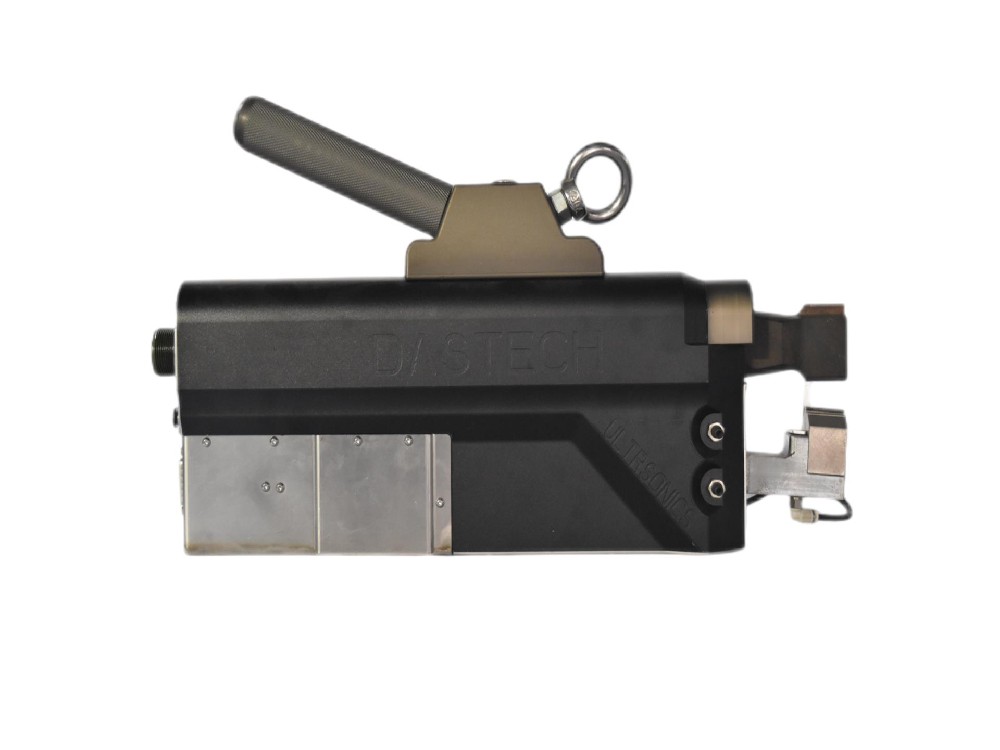
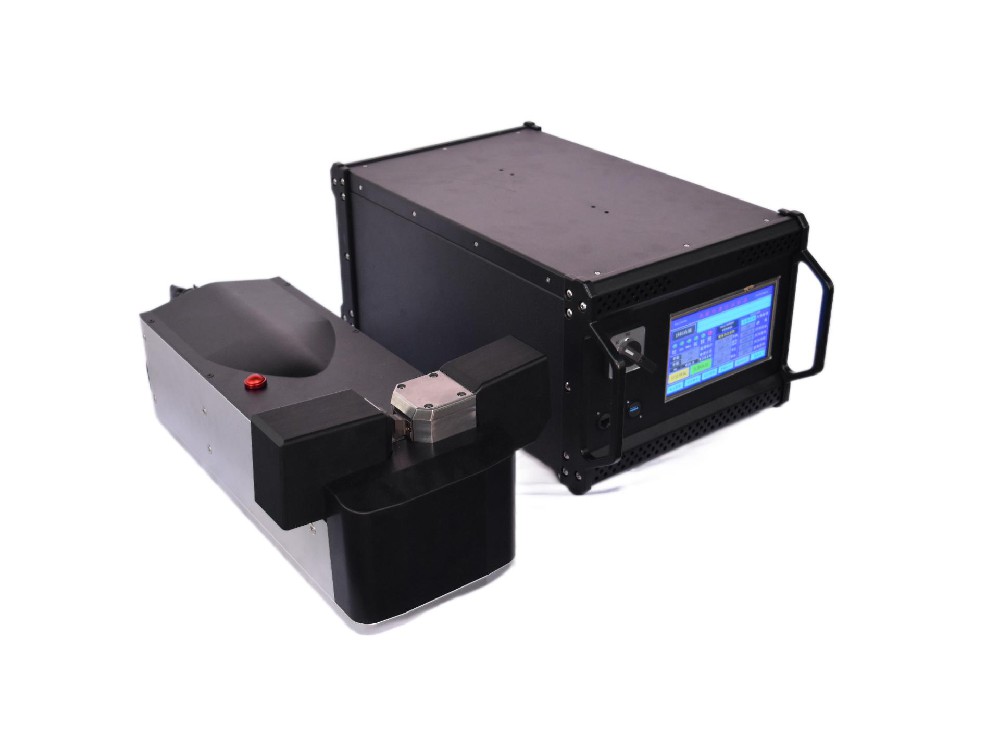
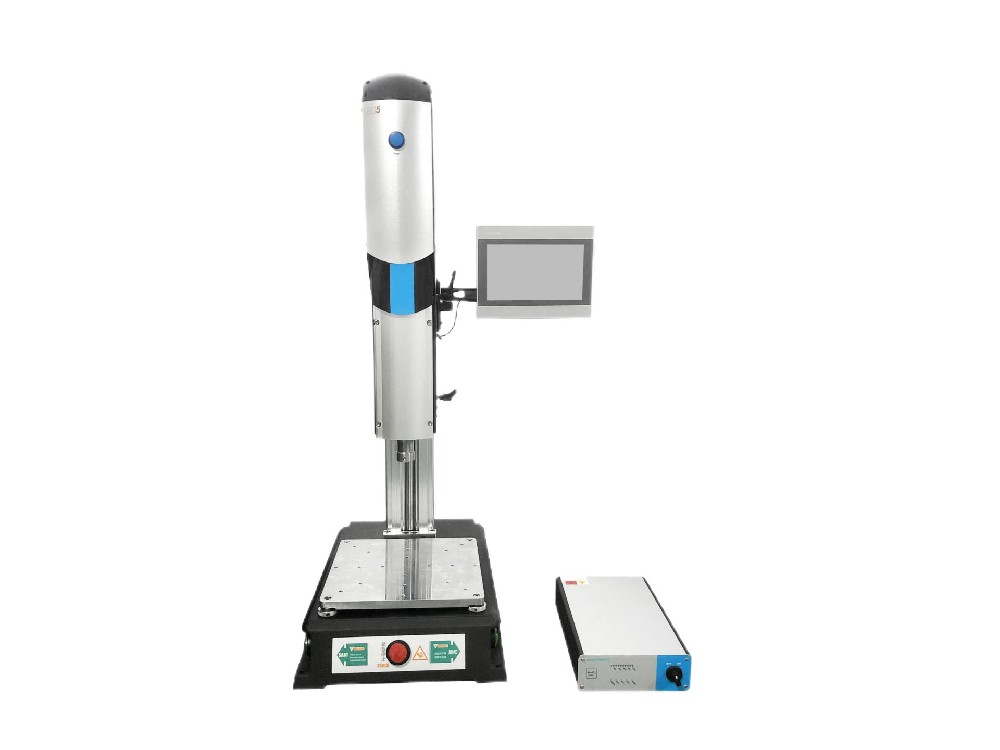
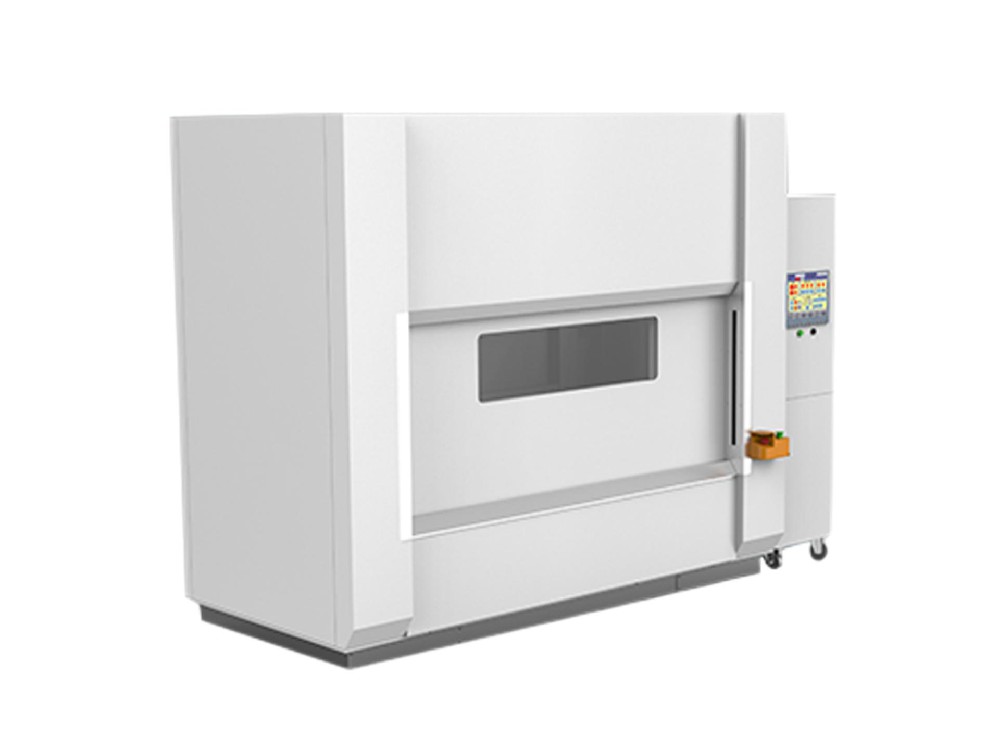
超声波金属焊接属于固态焊接,母材不会完全熔化。设备主要由超声波发生器、换能器、变幅杆、焊头、工装底模组成。工作时,发生器把工频电能转化为高频电信号,换能器依靠压电效应将电能转为高频机械振动,再经变幅杆放大振幅,由焊头传递到工件接触面;在恒定压力配合下,金属接触面高速摩擦,磨除氧化层,促使金属原子相互扩散,在分子层面形成牢固的冶金结合,整个焊接过程仅需几十毫秒到零点几秒,生产效率可观。
对比激光焊、电阻焊、钎焊等工艺,它具备多项特点:
低热输入,减少基材损伤:属于固相结合,整体温升较低,不易造成金属晶粒粗大、脆化,铜铝焊接后导电率良好,接触电阻稳定,适合动力电池极耳、汇流排等对导电性能要求严苛的工件。
无需耗材,生产洁净:不用焊锡、焊丝、助焊剂、保护气体,作业过程无烟尘、无火花、无有毒气体,有助于控制耗材成本,减少后续清理工序。
支持异种金属焊接:可实现铜 - 铝、铜 - 镍、铝 - 镍等常规工艺较难处理的异种金属组合焊接,缓解不同材质物理参数差异带来的焊接难点。
对工件表面适配性较好:带有轻微氧化、镀层的金属件可直接开展焊接,能够简化前置表面处理工序。
参数可调,便于对接自动化产线:功率、压力、焊接时间、振幅可数字化调节,焊接效果稳定性较好,支持对接流水线、机械手,适配大批量连续生产,焊接数据可记录追溯,方便开展品质管控。
超声波金属焊接机的应用场景覆盖多个高端制造赛道:新能源行业的锂电池极耳焊接、电芯汇流排、软连接、线束端子压焊;汽车工业的高压线束、电机引线、铜铝导电排;电子行业的铜线束、端子、继电器触点;光伏领域的铝箔、铜箔拼接;还有制冷铜管封尾、真空器件密封等场景。
该工艺也存在对应的适用边界,更适合薄金属箔、多层箔材、线束、中小截面导电连接,厚大工件焊接会受设备功率、工装结构限制,需要结合工件情况定制机型与焊头。
随着新能源产业持续发展,导电连接在安全性、一致性方面的要求逐步提升,超声波金属焊接技术的市场需求稳步增长。
地址:江苏省常熟市银河路183号
电话:159-5110-4292
E-mail:hiliang@das-tech.com.cn
扫一扫,手机站