热线:159-5110-4292
 来源:达斯科技
浏览:40
发布日期:2026-10-22
一、材料特性是基础
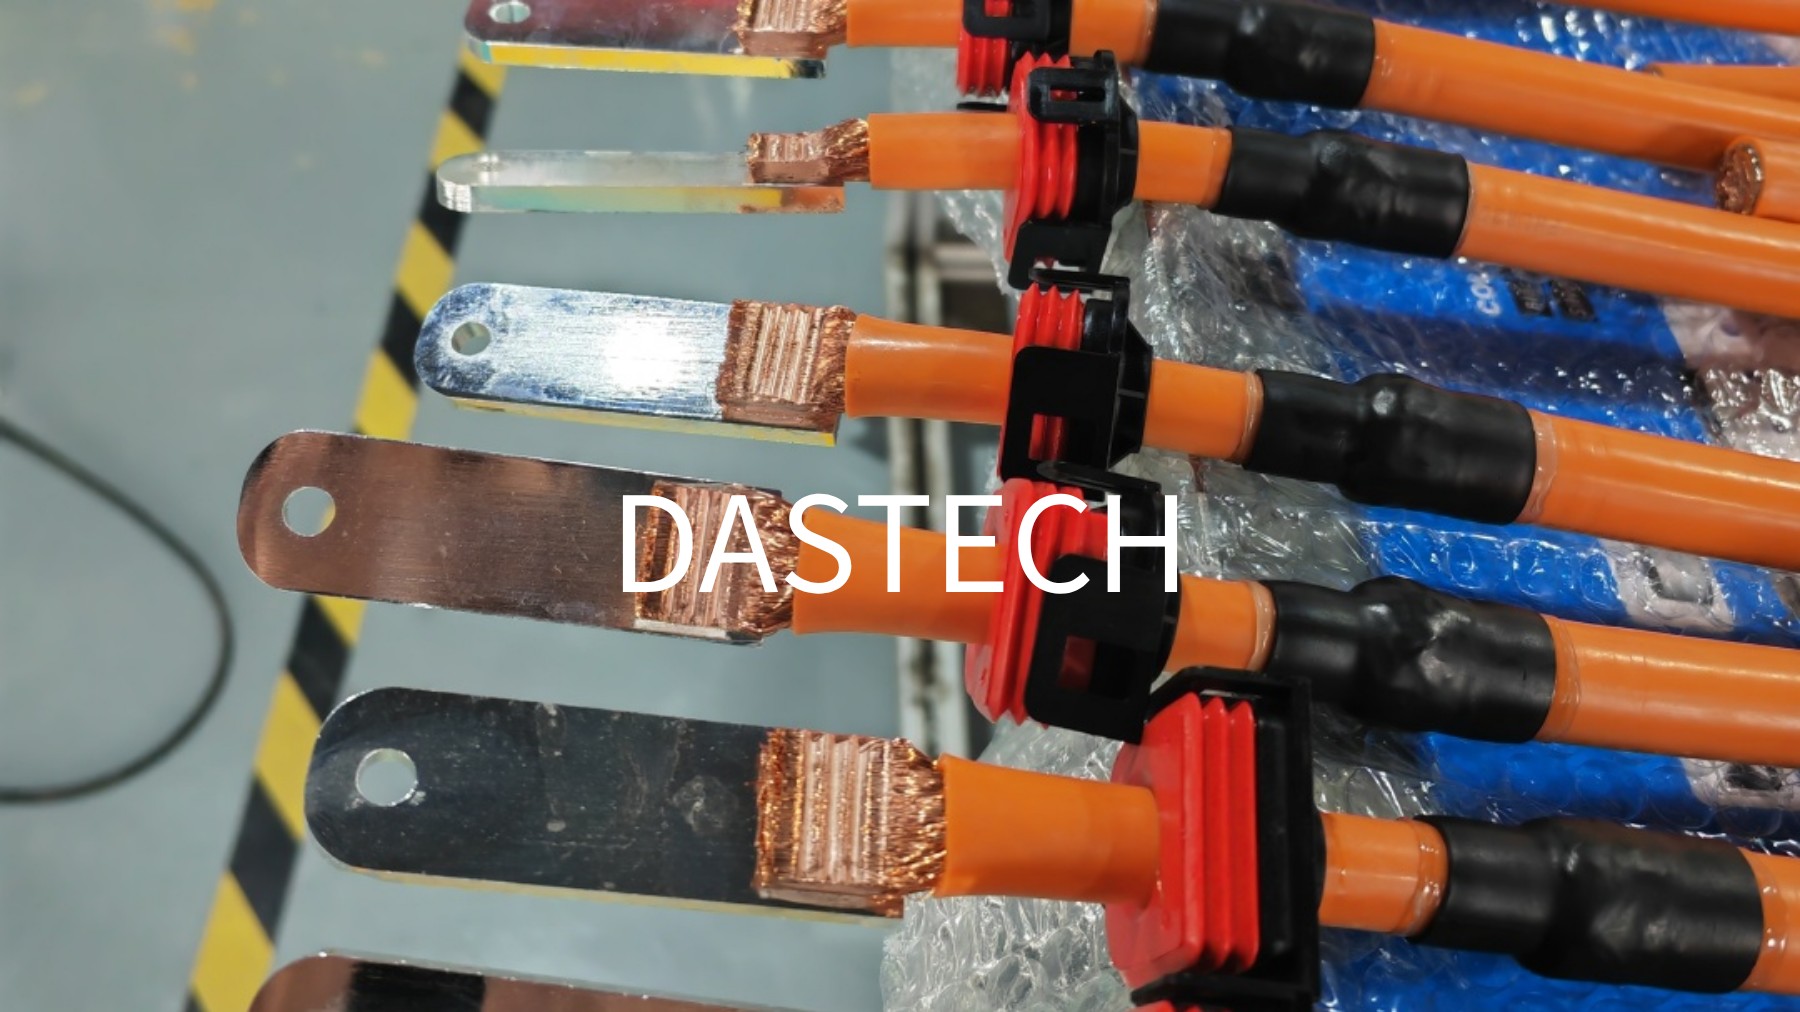
不同金属材料在硬度、塑性、厚度和表面状态等方面存在差异,会直接影响超声波焊接效果。
例如,铜与铝的变形特性不同,多层金属箔材与较厚的金属件在结构上也有明显区别,因此不能简单套用相同的焊接参数。
此外,材料表面的氧化层、油污等,也可能影响接合面的有效接触。焊接前需要结合材料种类、厚度、层数及表面状态进行评估,为工艺调整提供依据。
二、压力、振幅与时间需要合理配合
超声波金属焊接通过高频机械振动与压力的共同作用,使金属接合面发生相对运动和塑性变形,逐步形成牢固的连接。其中,压力、振幅和焊接时间是影响焊接效果的关键参数。
压力影响工件的接触状态和振动能量传递;振幅影响接合面的相对运动及材料变形;焊接时间则决定振动作用持续多久。
参数不合适,都可能影响连接质量。
例如,作用不足可能导致结合不充分,而振动过强或时间过长,也可能造成材料过度变形甚至损伤。
因此,焊接参数并非越大越好,而是需要根据材料和产品结构进行合理匹配。
三、焊头与底模同样重要
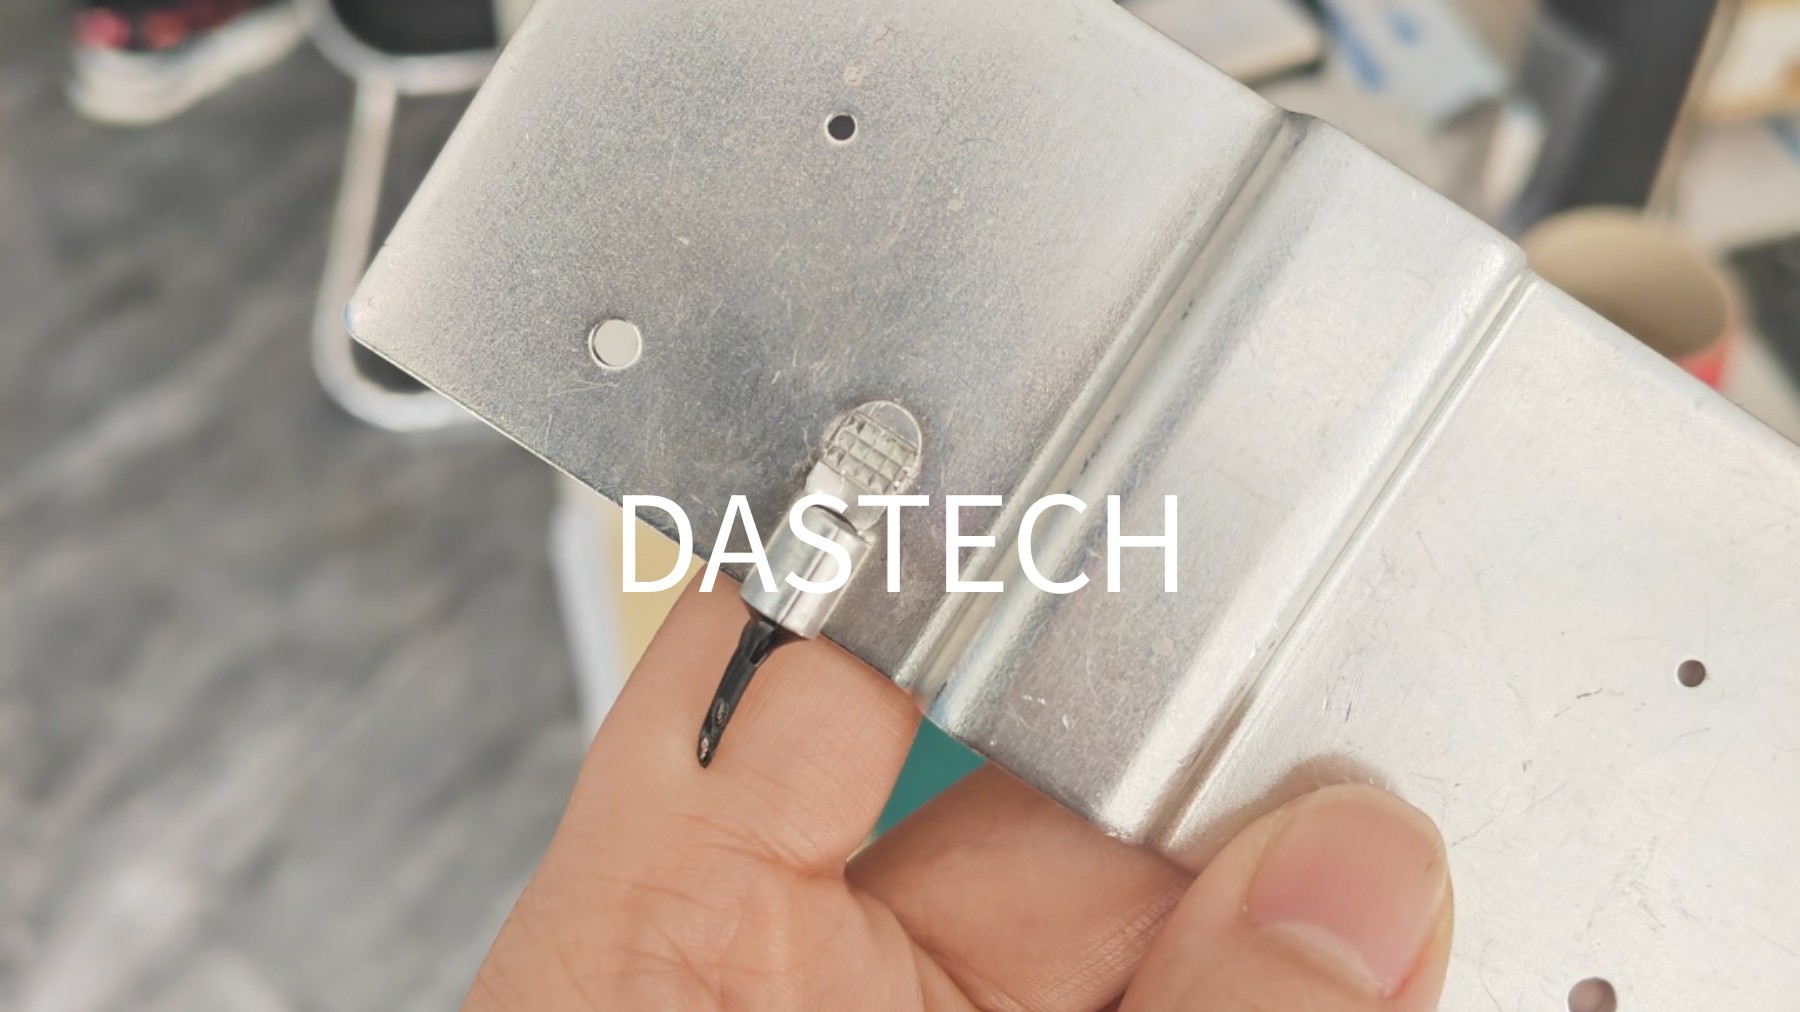
除了参数设置,焊头与底模的设计和匹配也会影响连接强度。
焊头负责传递振动,底模则为工件提供支撑和定位。如果接触状态不理想、支撑不足或工件定位不稳定,就可能造成焊接区域受力不均,影响焊接效果。
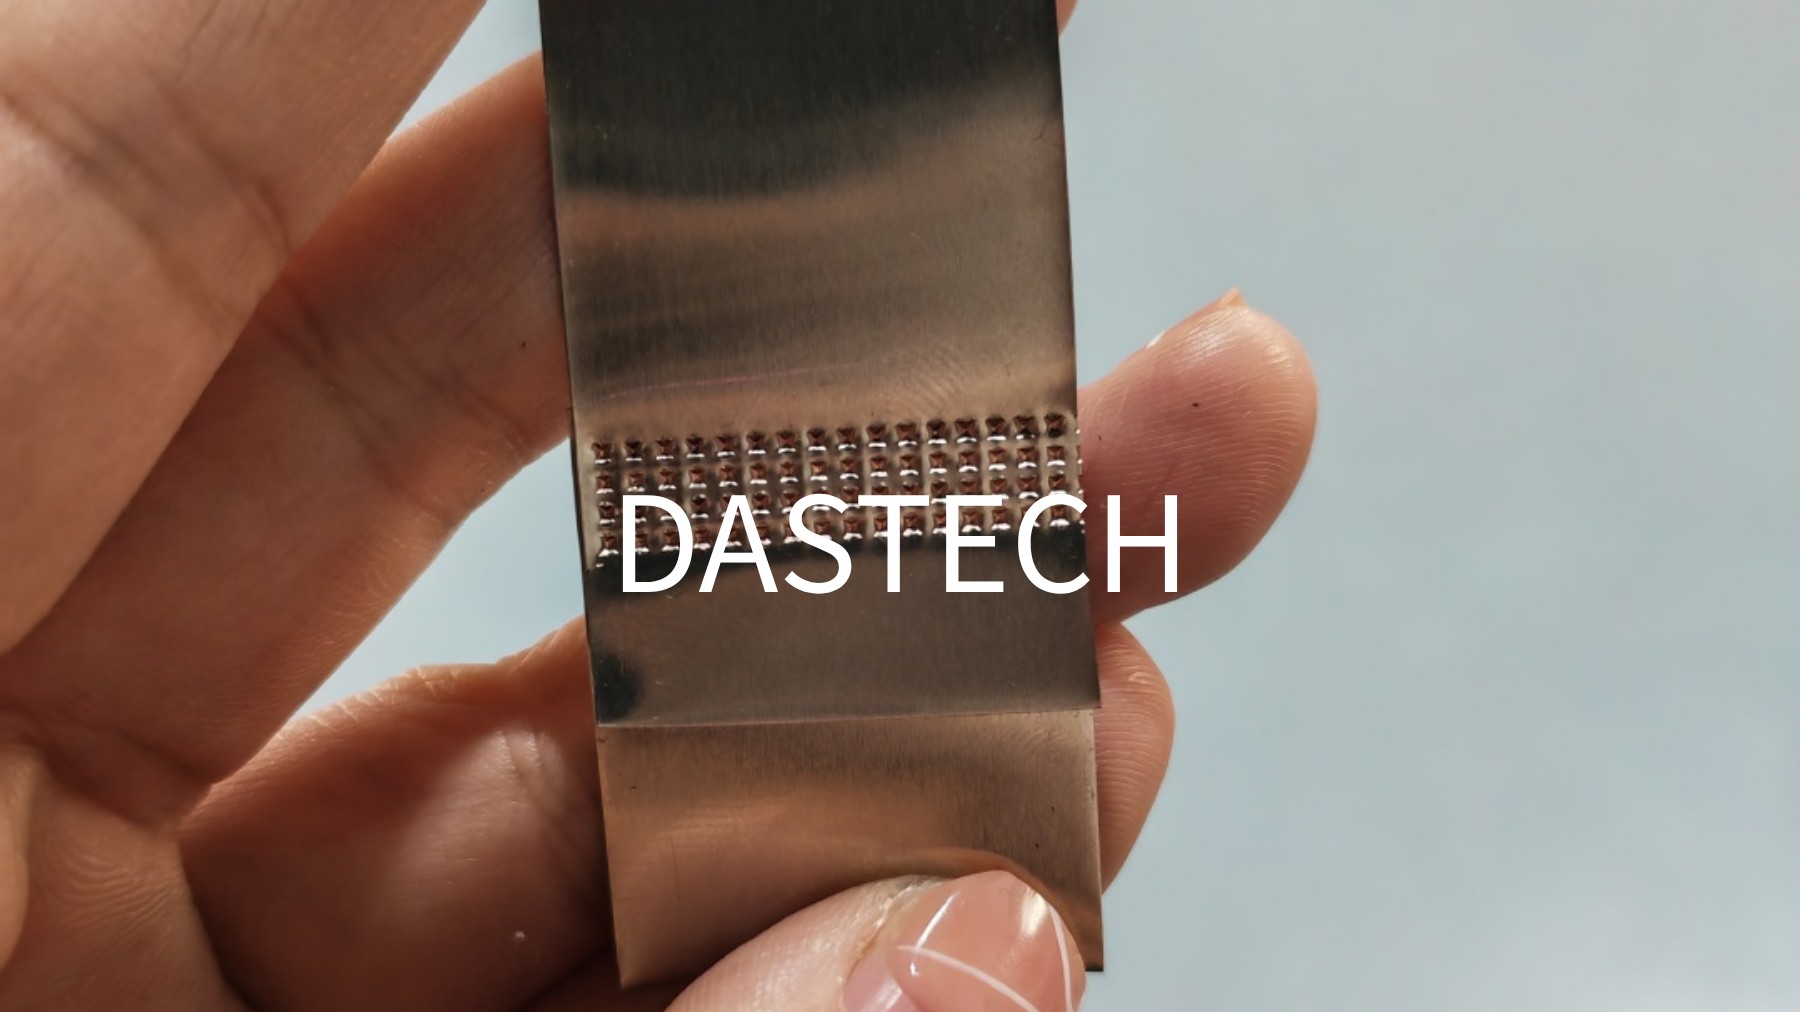
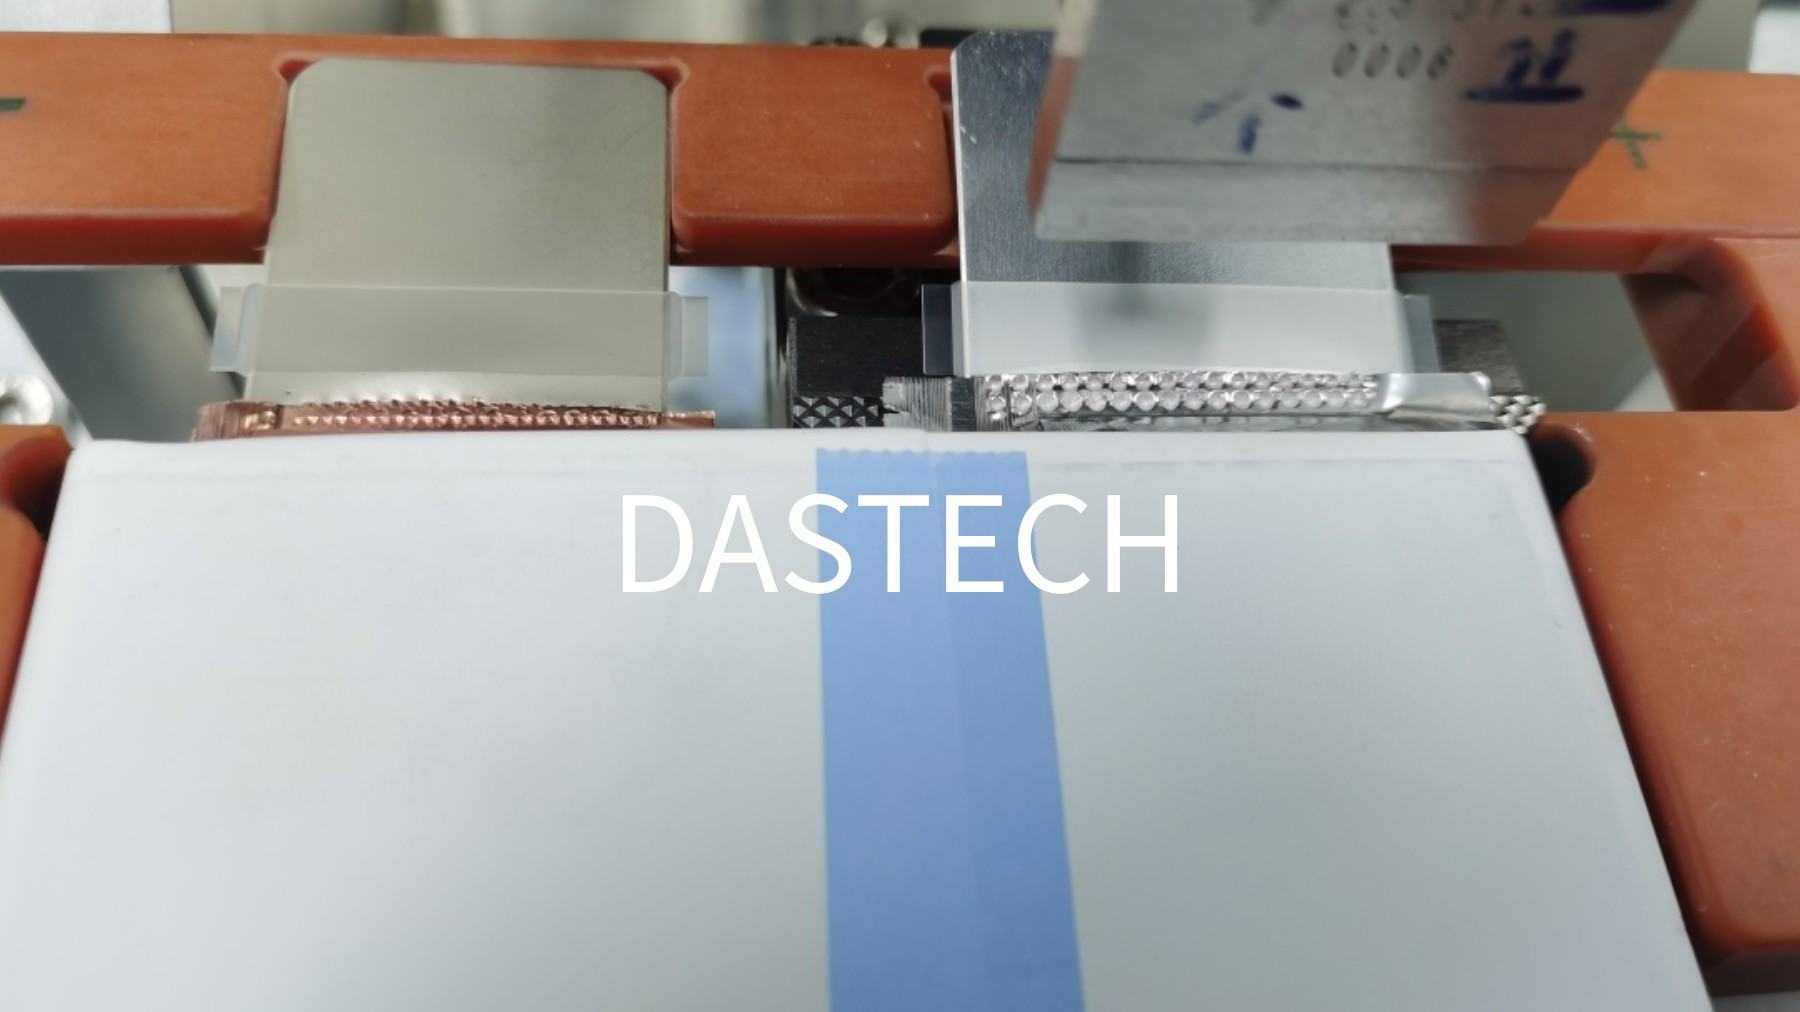
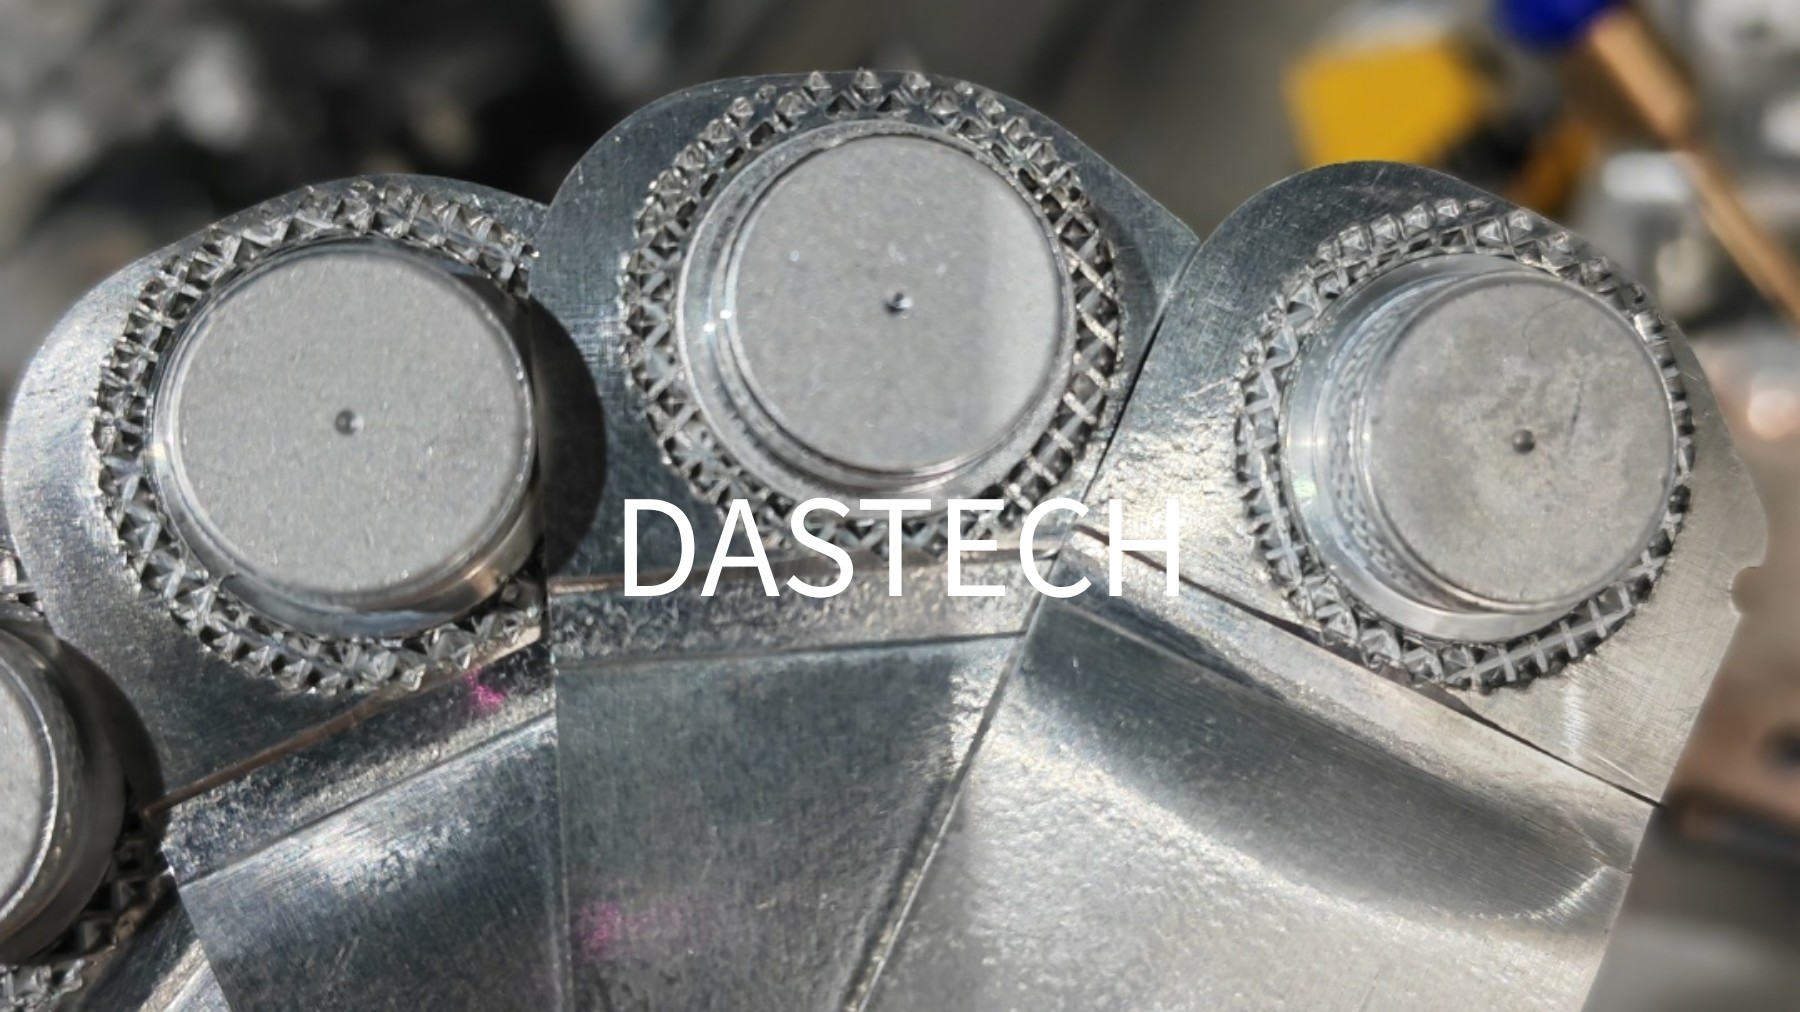
针对多股铜线、铜铝巴、多层箔材等不同产品,需要结合焊接区域的尺寸、形状和结构,选择合适的焊头与底模。
因此,选择超声波金属焊接设备时,不能只看主机功率,还要关注焊头、底模与实际产品是否匹配。
四、连接强度要达标,焊接过程也要稳定
一次试焊获得较高的连接强度,并不意味着批量生产时也能保持相同表现。如果参数稍有变化,焊接质量就出现明显波动,说明工艺仍有进一步优化的空间。
因此,评价焊接效果时,既要关注接头强度是否满足产品要求,也要考虑焊接一致性和连续生产的稳定性。
实际验证中,可以根据产品要求开展拉力测试、剥离测试或其他适用的检测,并结合焊接外观、材料变形情况等综合判断。不同产品的质量要求有所区别,具体检测方式也需要相应调整。
五、如何获得稳定的连接强度?
要让超声波金属焊接达到预期效果,需要材料、设备、工装和工艺相互配合。
首先,明确待焊材料、产品结构及质量要求;其次,通过实际试焊调整压力、振幅和焊接时间,观察接头强度与外观变化;同时,检查焊头、底模和工件定位是否合理。
在达到预期效果后,还需要验证工艺的重复性,并关注设备状态、工装磨损等因素对焊接质量的影响。
对于不同的产品,不能直接照搬其他应用的参数。只有经过针对性的试焊与工艺验证,才能找到更适合实际需求的焊接方案。
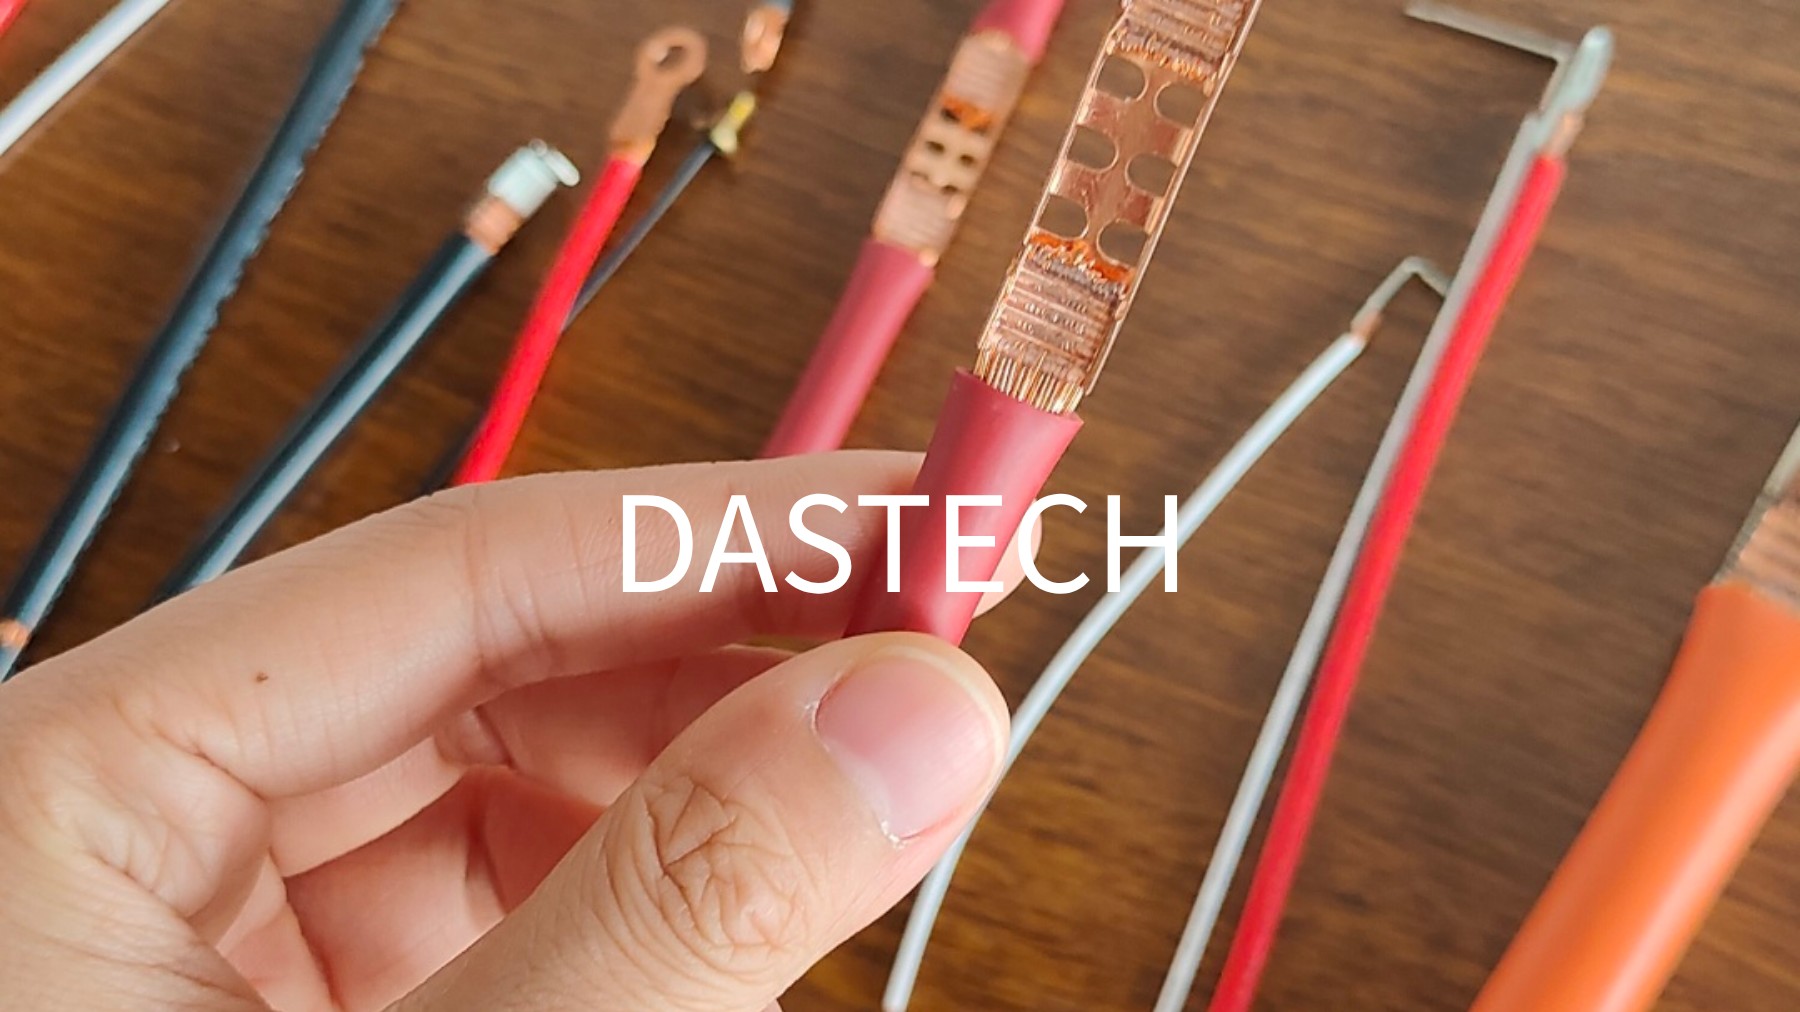
超声波金属焊接的连接强度,并非由设备功率或某一个参数单独决定,而是材料特性、工艺参数、焊头与底模匹配等因素共同作用的结果。
达斯科技专注于超声波金属焊接设备及相关应用,可结合新能源、汽车、电气等领域的连接需求,根据产品材料、结构和工艺要求,提供相应的设备及工艺解决方案。
焊接强度关系到接头能否满足使用要求,而工艺的合理匹配与稳定控制,是保障焊接质量的重要基础。
地址:江苏省常熟市银河路183号
电话:159-5110-4292
E-mail:hiliang@das-tech.com.cn
扫一扫,手机站